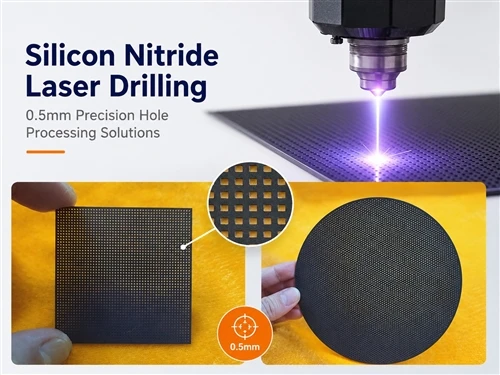
Dzięki doskonałej wytrzymałości, odporności na pękanie, stabilności termicznej i odporności na zużycie ceramika z azotku krzemu może przetrwać trudne warunki pracy, których nie wytrzymuje tradycyjna ceramika i metale.
Jednak te zalety stwarzają również znaczne wyzwania podczas cięcia laserowego. Wraz ze wzrostem grubości azotku krzemu kontrola naprężeń termicznych, penetracja energii, wydajność przetwarzania i jakość krawędzi stają się coraz trudniejsze.
Dlatego przy ocenie Amaszyna do cięcia laserowego azotku krzemu,maksymalna grubość cięcia nie jest jedyną ważną specyfikacją. Rzeczywisty potencjał przemysłowy zależy od:
>>Stabilność przetwarzania
>>Wydajność produkcji
>>Wydajność cięcia
>>Długoterminowa-niezawodność
Dlaczego gruby azotek krzemu jest trudny do cięcia
Azotek krzemu jest typowym twardym i kruchym materiałem ceramicznym. W przeciwieństwie do metali nie może absorbować naprężeń mechanicznych w wyniku odkształcenia plastycznego. Nadmierne oddziaływanie termiczne lub mechaniczne może spowodować:
>>Odpryski krawędzi
>>Wewnętrzne mikropęknięcia
>>Wady powierzchni
>>Zmniejszona niezawodność komponentów
Podczas obróbki grubszej ceramiki Si₃N₄ coraz większego znaczenia nabiera kilka wyzwań technicznych.
1. Zwiększający się stres termiczny
Podczas cięcia laserowego wewnątrz materiału ceramicznego generowane jest ciepło. W przypadku grubszych elementów akumulacja ciepła i różnice temperatur pomiędzy powierzchnią a warstwami wewnętrznymi mogą zwiększyć naprężenia termiczne.
Bez odpowiedniego zarządzania temperaturą na grubych częściach azotku krzemu mogą pojawić się ukryte pęknięcia, które są trudne do wykrycia podczas wstępnej kontroli.
2. Zmniejszona efektywność energetyczna podczas głębokiego cięcia
Ceramika z azotku krzemu ma złożone właściwości optyczne i termiczne. Podczas cięcia grubych materiałów energia lasera musi wnikać głębiej w materiał.
Zwykle wymaga to:
>>Wiele przebiegów skanowania
>>Zoptymalizowana kontrola energii impulsu
>>Staranne zarządzanie rozpraszaniem ciepła
Bez odpowiedniej optymalizacji procesu mogą wystąpić defekty w postaci szorstkich powierzchni cięcia i uszkodzeń krawędzi.
3. Niższa wydajność przetwarzania
Wraz ze wzrostem grubości czas cięcia nie rośnie liniowo.
Gruby azotek krzemu wymaga dodatkowych etapów przetwarzania, w tym:
>>Cięcie wieloprzebiegowe-
>>Przerwy chłodzenia
>>Regulacja parametrów
>>Optymalizacja ścieżki
Dlatego grubość, którą można osiągnąć w testach laboratoryjnych, nie zawsze może być odpowiednia do ciągłej produkcji przemysłowej.
Klasyfikacja grubości cięcia laserem azotku krzemu
W oparciu o praktyczne wymagania dotyczące przetwarzania przemysłowego, grubość cięcia laserem azotku krzemu można ogólnie podzielić na trzy zakresy.
| Zakres grubości | Typowe zastosowania | Stan przetwarzania |
| 0,2–3 mm | Podłoża AMB, ceramika energoelektroniki, komponenty precyzyjne | Produkcja-na dużą skalę |
| 4–8 mm | Części mechaniczne, pierścienie ceramiczne, elementy konstrukcyjne | Stabilna produkcja |
| 9–11 mm | Grube konstrukcje ceramiczne, części lotnicze, komponenty przemysłowe | Praktyczny zakres produkcji |
| 12–21 mm | Duża ceramika konstrukcyjna i zastosowania specjalne | Prototyp / obróbka specjalna |
Stabilny zakres produkcji: obróbka azotku krzemu 0,2–11 mm
W zastosowaniach przemysłowych najbardziej praktycznym obszarem produkcji są komponenty z azotku krzemu o grubości od 0,2 do 11 mm.
Zakres ten obejmuje:
>>Cienkie podłoża ceramiczne do energoelektroniki
>>Komponenty mechaniczne o średniej-grubości
>>Grube konstrukcyjne części ceramiczne
W przypadku grubości do około 11 mm odpowiednio zoptymalizowany system cięcia laserowego ceramiki może osiągnąć równowagę pomiędzy:
>>Prędkość cięcia
>>Jakość krawędzi
>>Stabilność przetwarzania
>>Koszt produkcji
YCLaserkoncentruje się na tym praktycznym asortymencie przemysłowym, optymalizując parametry lasera, systemy kontroli ruchu i strategie zarządzania temperaturą, specjalnie dla zaawansowanej ceramiki.
Azotek krzemu 12–21 mm: obróbka dostosowana do zastosowań specjalnych
W przypadku elementów z azotku krzemu o grubości powyżej 12 mm obróbka laserowa staje się trudniejsza ze względu na zwiększone naprężenia termiczne, dłuższe cykle przetwarzania i bardziej rygorystyczne wymagania dotyczące kontroli parametrów.
Te zakresy grubości są ogólnie uważane za odpowiednie dla:
>>Opracowanie prototypu
>>Weryfikacja procesu
>>Niestandardowe elementy ceramiczne
zamiast standardowej-produkcji wielkoseryjnej.
Dzięki ciągłej optymalizacji procesów firma YCLaser z powodzeniem przeprowadziła testy cięcia laserowego na próbkach ceramicznych z azotku krzemu o grubości 21 mm. W dostosowanych warunkach przetwarzania wydajność cięcia i jakość krawędzi osiągnęły zadowalające wyniki.
Jednak przetwarzanie-ultragrubego Si₃N₄ wymaga kompleksowej oceny:
>>Gatunek i gęstość materiału
>>Geometria komponentu
>>Wymagana jakość krawędzi
>>Wielkość produkcji
>>Efektywność kosztowa
Dlatego YCLaser nie definiuje po prostu maksymalnej grubości na podstawie pojedynczego wyniku testu. Zamiast tego koncentrujemy się na dostarczaniu praktycznych rozwiązań w zakresie przetwarzania w oparciu o wymagania aplikacyjne każdego klienta.
W przypadku specjalnych projektów cięcia ceramiki z azotku krzemu, w tym komponentów o grubych-przekrojach wykraczających poza standardowe zakresy produkcyjne, klienci mogąskontaktuj się z firmą YCLaserdo oceny technicznej i niestandardowych rozwiązań w zakresie obróbki laserowej.